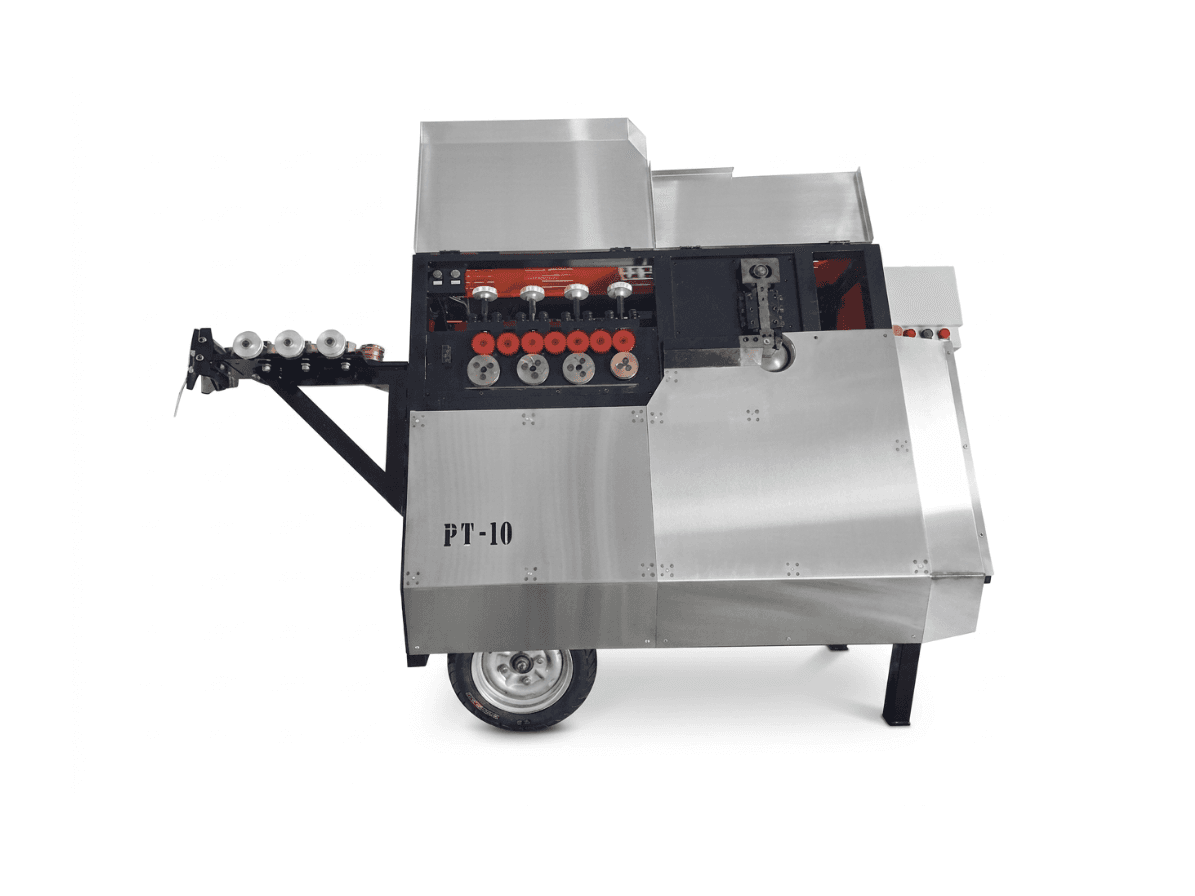
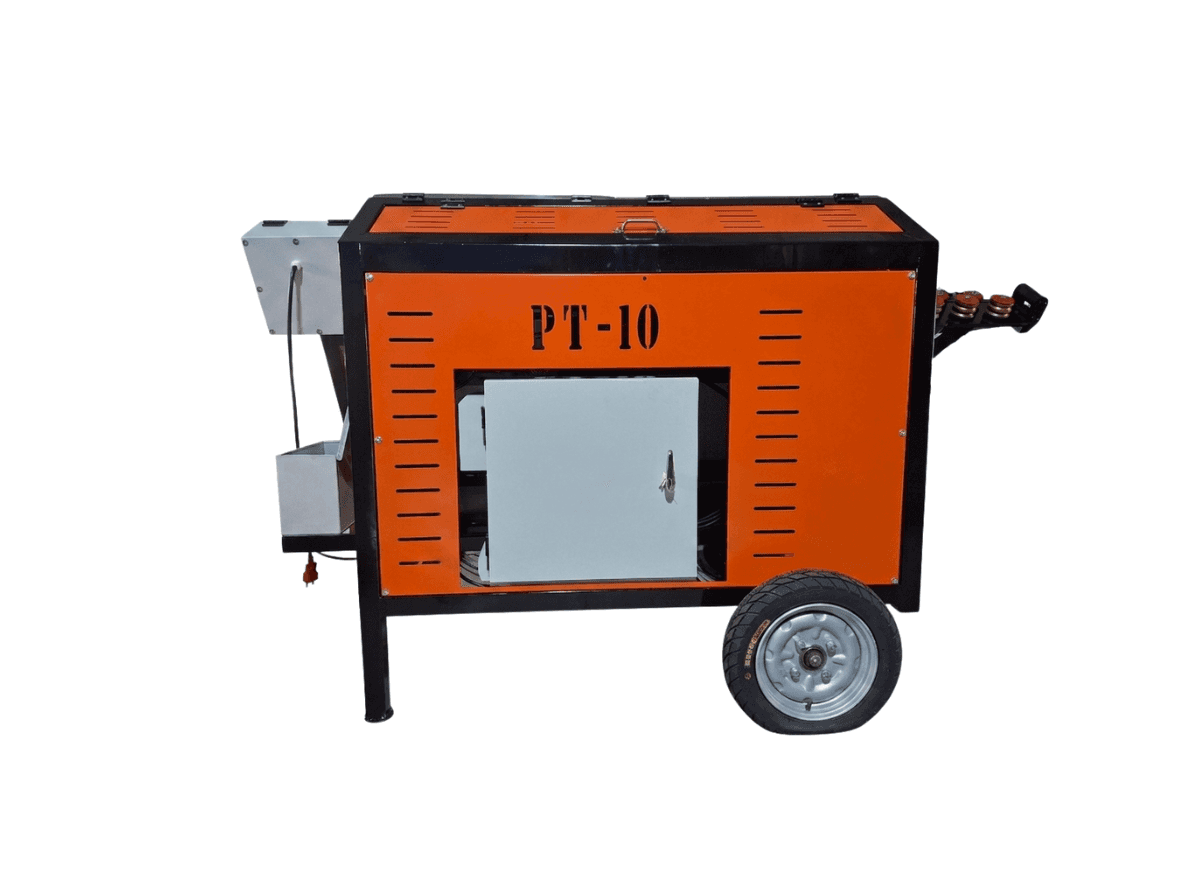
Máy uốn đai tự động là thiết bị bền chắc, nhưng làm việc với thép dưới lực lớn: con lăn kẹp thép, dao cắt thép và đầu uốn quay thép thành hình. Thói quen tốt giúp người vận hành an toàn và mọi chiếc đai đều đúng kích thước. Bài viết này tóm tắt các quy trình chúng tôi khuyến nghị cho khách hàng.
Hiểu Các Bộ Phận Chính
- Con lăn nạp và nắn thép — kẹp thép, kéo từ cuộn hoặc giá và nắn thẳng
- Cụm cắt — cắt đai hoàn chỉnh khỏi thanh thép
- Đầu uốn — quay để tạo từng góc
- Bảng điều khiển — màn hình cảm ứng ở bản động cơ thường; PLC với màn hình HMI ở bản servo
- Động cơ và tủ điện — bản động cơ thường dùng ba động cơ 1,5 kW cho nạp, cắt và uốn
Vận Hành An Toàn
Trước khi chạy:
- Đặt máy trên nền chắc, phẳng, giữ khu vực đầu nạp và đầu ra thông thoáng.
- Kiểm tra nắp che, tấm chắn đã lắp đủ và nút dừng khẩn cấp hoạt động.
- Xác nhận đường kính thép nằm trong khả năng của máy — 6 đến 10 mm cho cả hai model. Không ép thép lớn hơn.
- Đeo găng tay, kính bảo hộ và giày bảo hộ; tránh tay áo rộng, khăn hoặc bất cứ thứ gì có thể bị cuốn vào.
Khi máy đang chạy:
- Giữ tay tránh xa con lăn, điểm cắt và đầu uốn. Không thò tay vào khi máy đang chạy.
- Đứng ngoài vòng quay của đầu thép — đầu thanh thép quét theo khi đai được uốn.
- Không gỡ thép kẹt khi máy còn điện. Dừng máy, ngắt nguồn rồi mới xử lý.
- Chỉ người đã được đào tạo mới được thay đổi chương trình hoặc vận hành máy.
Sau ca làm:
- Tắt máy và ngắt nguồn điện trước khi vệ sinh hoặc điều chỉnh bất cứ bộ phận nào.
Kiểm Tra Hằng Ngày
- Vệ sinh vảy cán, gỉ và bụi trên con lăn, đầu uốn và khu vực cắt. Vảy thép có tính mài mòn, làm máy mòn nhanh.
- Kiểm tra chiếc đầu tiên: sau khi khởi động và mỗi khi đổi cỡ thép hoặc hình dạng, đo một chiếc đai thử và hiệu chỉnh nếu cần.
- Quan sát và lắng nghe tiếng động lạ, thép bị trượt hoặc ba via ở đầu cắt.
- Kiểm tra chức năng tự dừng ở bản servo, giúp máy dừng khi hết thép.
Con Lăn Nạp Và Nắn Thép
Con lăn mòn hoặc chỉnh lực ép sai làm thép bị trượt, dẫn đến đai bị ngắn hoặc không vuông. Kiểm tra rãnh con lăn xem có mòn hay bị phẳng, chỉnh lực ép theo cỡ thép, và thay con lăn theo cặp để kẹp đều.
Dao Cắt
Dao sắc cho vết cắt sạch, vuông. Dao cùn để lại ba via, cần lực lớn hơn và gây quá tải cho động cơ cắt. Kiểm tra lưỡi cắt định kỳ, xoay hoặc mài lại nếu thiết kế cho phép, và thay khi bị mẻ. Luôn có sẵn dao dự phòng tại công trường để dao mòn không làm dừng sản xuất.
Đầu Uốn
Kiểm tra chốt uốn và trục tâm uốn xem có mòn hoặc lỏng. Chi tiết mòn làm thay đổi bán kính và góc uốn, khiến đai dần sai hình dù chương trình không đổi. Siết lại bulong cố định và thay chốt đã mòn.
Bôi Trơn
Bôi trơn các bộ phận chuyển động — bánh răng, vòng bi, rãnh trượt và điểm xoay — theo sách hướng dẫn của máy. Lau sạch mỡ cũ lẫn vảy thép trước khi bôi mỡ mới; mỡ bẩn hoạt động như bột mài. Không bôi quá nhiều mỡ gần con lăn, vì mỡ có thể làm thép bị trượt.
Chăm Sóc Hệ Thống Điện
- Giữ tủ điện đóng kín và khô ráo, nhất là ở công trường ngoài trời.
- Kiểm tra dây cáp xem có bị cắt hoặc dập, đặc biệt đoạn chạy trên mặt đất.
- Đảm bảo máy được nối đất đúng cách.
- Kiểm tra điện áp nguồn. Cả hai model chạy điện 220 V một pha (bản động cơ thường có thêm tùy chọn ba pha); dây nối dài và nguồn yếu gây sụt áp, làm động cơ quá nhiệt.
- Việc sửa chữa điện nên để thợ điện có chuyên môn thực hiện.
Lịch Bảo Dưỡng Đơn Giản
- Hằng ngày — vệ sinh, chạy đai thử, kiểm tra bằng mắt, nắp che đầy đủ
- Hằng tuần — bôi trơn, kiểm tra con lăn và dao cắt, kiểm tra bulong
- Hằng tháng — kiểm tra độ mòn đầu uốn, các đầu nối điện và dây cáp
- Khi cần — thay dao, con lăn và chốt uốn khi đã mòn
Phụ Tùng Nên Dự Trữ
Dao cắt, con lăn nạp, chốt uốn và một bộ cầu chì hoặc khởi động từ giải quyết được phần lớn sự cố dừng máy. Đặt kèm cùng máy giúp tránh phải chờ hàng gửi gấp.
Cần phụ tùng, hỏi về đào tạo vận hành hoặc báo giá cho hai model, hãy liên hệ WhatsApp +84 946 964 669 hoặc form báo giá.